Ohutseinäiset pakkaukset – ajatelkaa jogurttikuppeja, margariiniastioita, deli-astioita ja ohutseinäisiä kannet – edustavat yhtä ruiskupuristusteollisuuden vaativimmista segmenteistä. Osien seinämän paksuus vaihtelee tyypillisesti välillä 0,25–1,0 mm, ja virtauksen pituus-paksuussuhde ylittää usein 200:1. Jaksoajat mitataan sekunneissa (tyypillisesti 3–8 sekuntia), ja vuotuiset tuotantomäärät ylittävät usein 10 miljoonaa osaa muottia kohden.
Kokeneena korkeakavitaatiopakkausmuotteihin erikoistuneena muottiteknikona olen nähnyt kuinka pienistä suunnitteluvirheistä voi tulla katastrofaalisia ohutseinämäisissä muotteissa. 5 %:n portin epätasapaino voi tarkoittaa, että jotkut ontelot ovat ylipakattuja, kun taas toiset ovat lyhyitä. 5°C:n jäähdytysvarianssi voi aiheuttaa vääntymisen, joka tekee osista käyttökelvottomia nopeudella 1 000 osaa tunnissa.
Tämä article keskittyy tärkeimpiin teknisiin näkökohtiin korkean suorituskyvyn ohutseinämäisten pakkausmuottien suunnittelussa ja valmistuksessa. Muokkaatpa ohutseinäisiä astioita, kansia tai kuppeja, näiden periaatteiden ymmärtäminen auttaasaavutat nopeammat syklit, paremman osien laadun ja pidemmän muotin käyttöiän.
Ohutseinämäinen muovaus altistaa muotit äärimmäisille olosuhteille: erittäin korkeille ruiskutuspaineille (jopa 2 000 bar), nopeat lämmitys- ja jäähdytysjaksot sekä nopea sulavirta.
Suositeltavat muottiteräkset:
|
Steel luokka |
Kovuus |
Tärkeimmät ominaisuudet |
Tyypillinen sovellus |
|
H13 / 1,2344 / SKD61 |
48-52 HRC |
Korkea sitkeys, ghyvä lämpöväsymiskestävyys |
Sydän- ja onkalolevyt, yleiset ohutseinäiset muotit |
|
Ruostumaton 1.2316 / S136 |
48-52 HRC |
Korroosionkestävyys elintarvikekosketukseen |
Pakkaus happamille tai märkille tuotteille |
|
DC53 |
58–62 HRC |
Ylivoimainen kulutuskestävyys erittäin täytetyille materiaaleille |
Korkeakavitaatiomuotit prosessoivat PP:tä yli 30 % täyteaineilla |
Keskeinen huomio: Erittäin korkeaa kavitaatiota varten (esim. 64 tai 96 ontelot) itse muotin pohjan on oltava korkealujuutta terästä (esim. P20 esikarkaistu tai 1.2738), jotta se kestää ruiskutuspainetta ilman levyn taipumista.
Kuuma juoksuputki on minkä tahansa ohutseinäisen pakkausmuotin sydän. Sen on toimitettava sulatetta jokaiseen onteloon samanaikaisesti täydellisellä tasapainolla, minimaalisella painehäviöllä ja tarkalla lämpötilan säädöllä.
Kriittiset suunnitteluelementit:
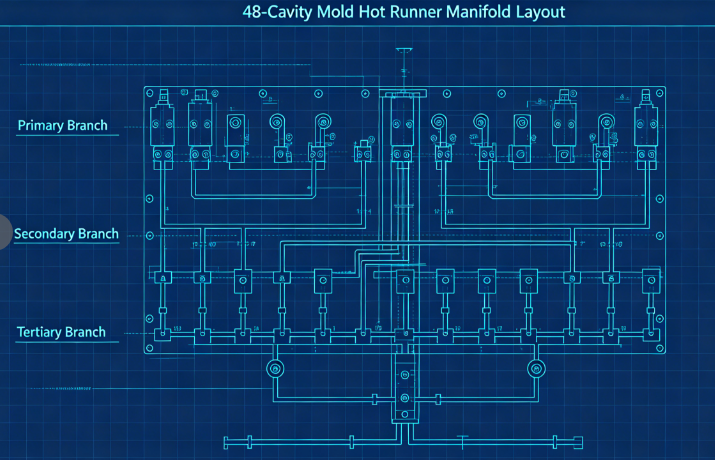
a) Tasapainotetut virtauskanavat: Monionteloisissa muoteissa (tyypillisesti 32, 48, 64 tai 96 onteloa) luonnollinen tasapainotus on välttämätöntä. Tämä tarkoittaa, että jokaisella ontelolla on täsmälleen sama virtauspituus. Tyypillisessä asettelussa käytetään ensisijaista jakotukkia, toissijaisia jakotukia ja tertiäärisiä haaroja, jotka kaikki on koneistettu identtisiin mittoihin.
b) Portin tyyppi ja sijainti: Ohutseinämäisille konteille yleisimmät porttityypit ovat: Reunaportit (osiin, joissa on suora sivuseinä) Venttiiliportit (kalvoille tai suoraan pohjaan portaamiseen) Vedenalaiset portit (puhtaan osan poisto ilman portin jäänteitä) Portti on mitoitettava oikein - liian pieni, ja leikkauslämpeneminen aiheuttaa huonontumista; liian suuri, ja portin jäännös ei ole hyväksyttävää. Ohutseinämäisten kuppien tyypilliset portin mitat ovat halkaisijaltaan 0,8–1,5 mm.
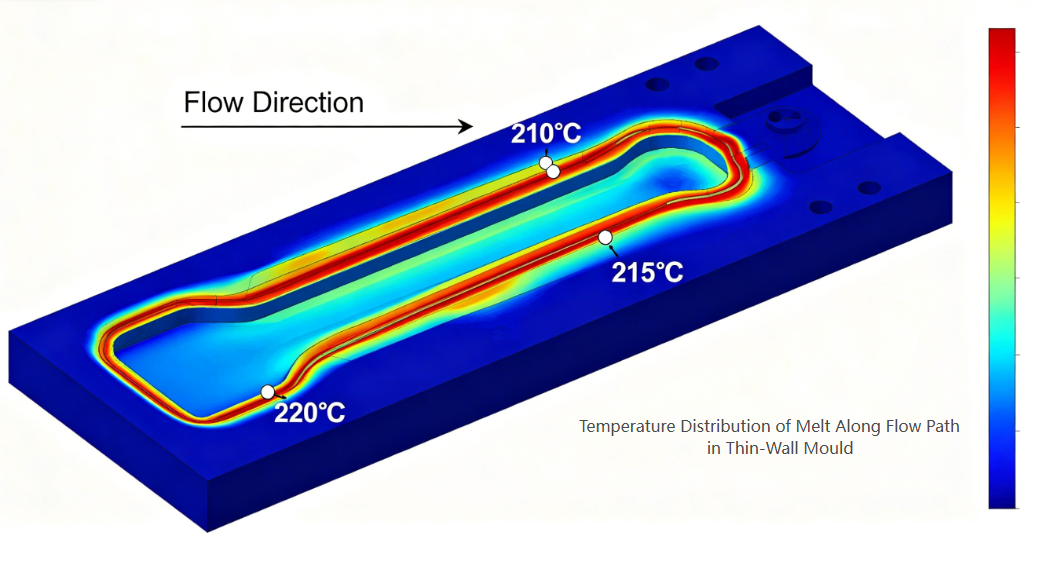
c) Lämpötasapaino: Jokaisessa suuttimessa on oltava itsenäinen lämpötilan säätö. Jakotukin kanavat tulee lämmittää tasaisesti (kaksi- tai kolmialuelämmittimiä käyttämällä), jotta vältetään kuumia pisteitä tai kylmiä etanoita.
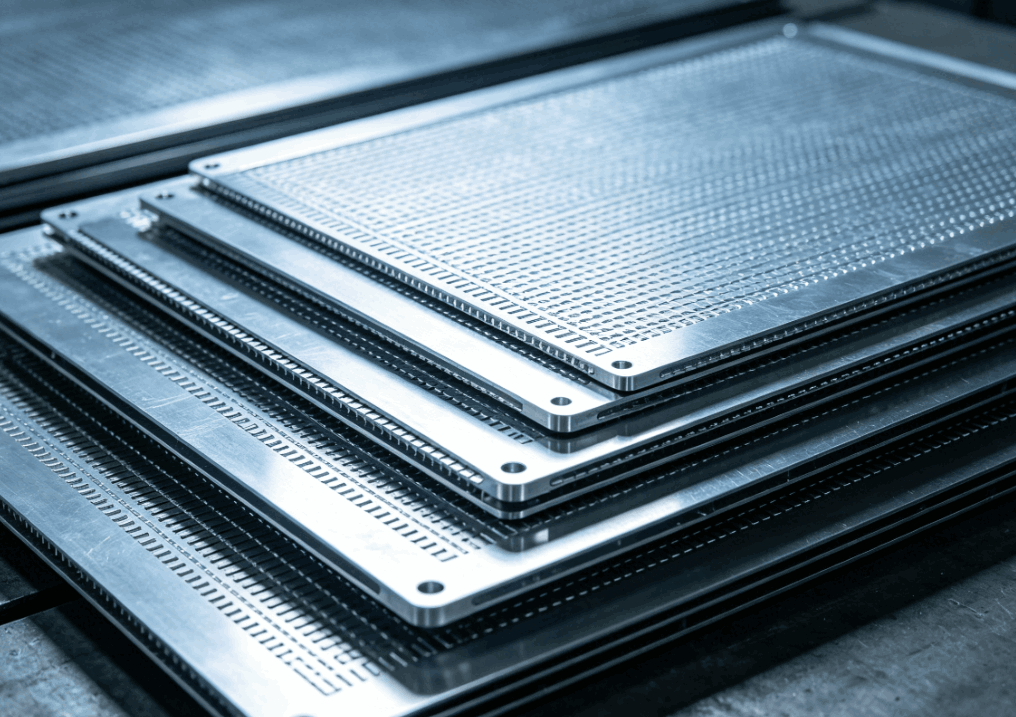
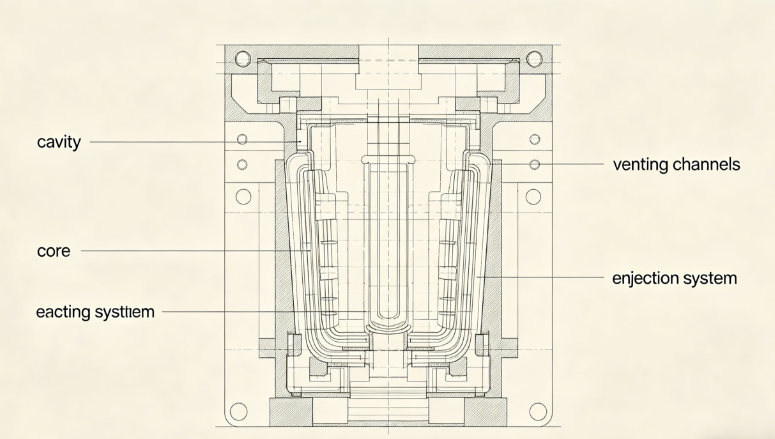
Ohutseinäiset osat vaativat erittäin tarkat ontelo- ja ydinmitat tasaisen seinämän paksuuden saavuttamiseksi.
Tärkeimmät huomiot:
a) Seinäpaksuuden jakautuminen: Säilytä tasainen seinämän paksuus ±0,02 mm:n sisällä. Paksuusvaihtelut aiheuttavat differentiaalista jäähdytystä ja vääntymistä. Käytä muotin virtausanalyysiä suunnittelun optimoimiseksi ennen teräksen leikkaamista.
b) Tuuletus: Ohutseinämuovauksessa käytetään nopeaa ruiskutusta (usein 200–500 mm/s). Onteloon jääneen ilman on poistuttava välittömästi. Suositeltava tuuletussyvyys: 0,02–0,03 mm PP:lle 0,01–0,02 mm PS:lle tai PET:lle
Tuuletusaukot tulee sijoittaa viimeiseen täyttökohtaan, jakoviivaa pitkin ja ejektorin tappien ympärille.c) Syvyyskulmat: Ohutseinämäisille osille suositellaan vähintään 1°:n syväys sivua kohden (1,5–2° syvemmille astioille). Riittämätön veto johtaa naarmuuntumiseen, tyhjiölukkoon ja poistoongelmiin.
d) Pinnan viimeistely: Kirkkaiden tai kiiltävien osien ontelopinnat vaativat SPI A-1 (peili) viimeistelyn; läpikuultamattomiin meijerisäiliöihin SPI B-1 (600 grit) riittää.
Jäähdytys hallitsee syklin aikaa ohutseinämuovauksessa – tyypillisesti 60–80 % kokonaissyklistä. Tehokas jäähdytys on avain korkeaan tuottavuuteen.
Suunnitteluperiaatteet:
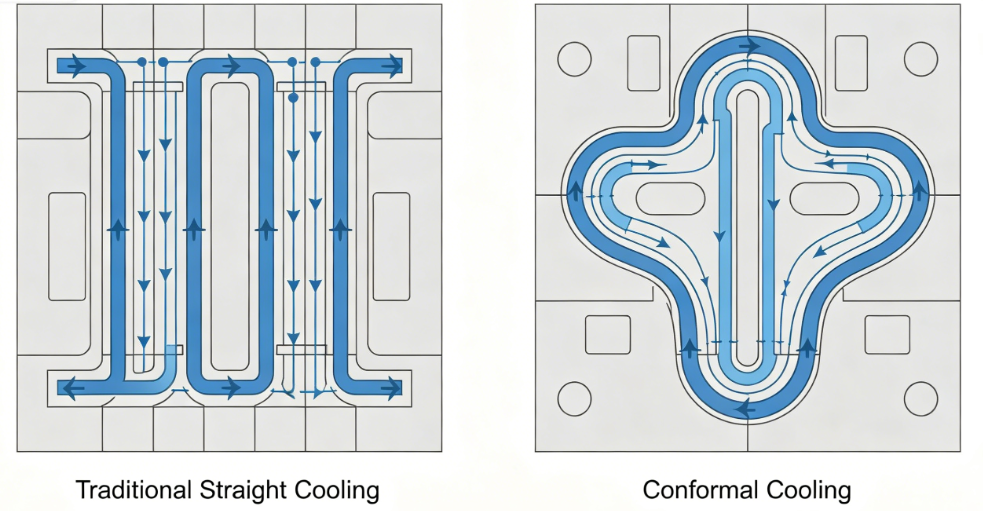
a) Konformaalinen jäähdytys: Perinteiset suoraan poratut jäähdytyskanavat ovat usein liian kaukana ontelon pinnasta. Muodonmukaiset jäähdytyskanavat - osan muotoa noudattavat - voivat lyhentää jäähdytysaikaa 30–50 %. Ne valmistetaan tyypillisesti 3D-tulostuksella tai kaarevilla kanavilla varustettujen välikappaleiden CNC-työstyksellä.
b) Jäähdytyskanavan parametrit:
c) Tehokas jäähdytys: Käytä kuplimia tai ohjauslevyjä ytimessä, jos tilaa on rajoitetusti. Korkeille ytimille asenna spiraalimaiset jäähdytyssisäkkeet tai lämpöputket.
d) Jäähdytyspiirin erotus: Ontelo- ja ydinlevyjen itsenäiset piirit mahdollistavat erilaiset virtausnopeudet ja lämpötilat osien vapautumisen optimoimiseksi ja vääntymisen minimoimiseksi.
Ohutseinäiset osat ovat vähän jäykköitä ja voivat helposti vääntyä ulostyönnön aikana. Poistojärjestelmän tulee olla hellävarainen mutta luotettava.
Suunnittelusuositukset:
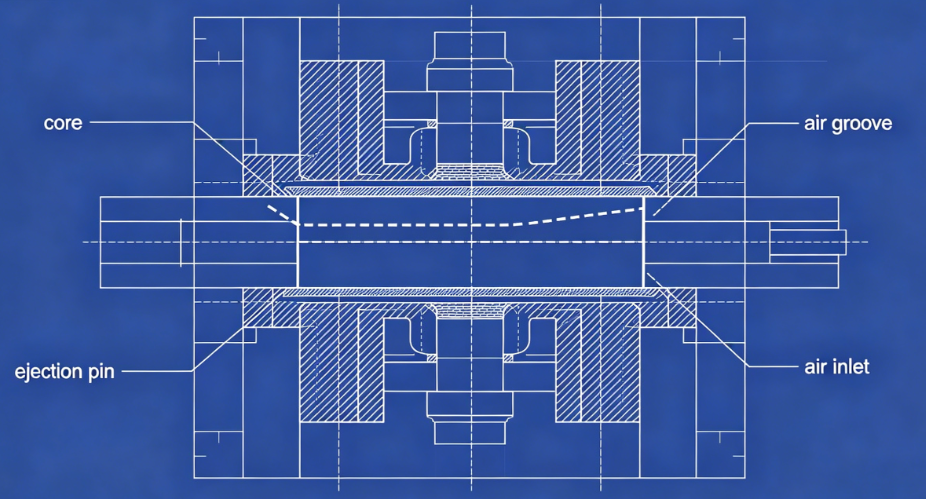
a) Ilmanpoisto: Ilma-avusteinen poisto on ihanteellinen monille ohutseinäisille astioille (erityisesti kupeille). Paineilmaa (2–4 bar) johdetaan ytimen ja osan väliin mikrourien tai huokoisten välikappaleiden kautta, jolloin osa kelluu pois hylsystä.
b) Kuorituslevy: Osien, joissa on alaleikkaukset tai syvät sivuseinät, mekaaninen irrotuslevy tarjoaa tasaisen poistovoiman koko osan kehällä.
c) Ejektoritapit: Kun tappeja ei voida välttää, käytä monia halkaisijaltaan pieniä tappeja (2–3 mm), jotka on asetettu ulokkeille tai piilopinnoille. Vältä suuria nastat, jotka jättävät näkyviä jälkiä.
d) Ajoitus: Poistosarjan tulisi alkaa vasta, kun osa on jäähtynyt riittävästi muodonmuutosten välttämiseksi. Käytä lyhyttä viivettä muotin avaamisen jälkeen.
Edes paras muotti ei voi tuottaa hyviä osia ilman asianmukaisia prosessiasetuksia. Tärkeimmät parametrit ohutseinämäiselle muovaukselle:
|
Parametri |
Tyypillinen alue |
Huomautuksia |
|
Ruiskutusnopeus |
200-500 mm/s |
Suuri nopeus täyttää ohuet osat ennen jäätymistä |
|
Ruiskutuspaine |
1200-2000 bar |
Tarvitaan virtausvastuksen voittamiseksi |
|
Sulamislämpötila |
190–240 °C (PP), 230–280 °C (PS) |
Optimoi viskositeetin mukaan |
|
Muotin lämpötila |
10–25 °C (kylmäkanava) tai 30–60 °C (kuumakanava) |
Tasapainoinen jäähdytys |
|
Selkäpaine |
5-15 bar |
Muovautuvan koostumuksen saamiseksi |
|
Vika |
Homeen liittyvä syy |
Ratkaisu |
|
Lyhyet laukaukset |
Riittämätön tuuletus tai alamittaiset portit |
Lisää tuuletusaukot virtauksen päätepisteisiin; suurentaa portteja |
|
Taistelu |
Epätasainen jäähdytys tai epätasapainoinen täyttö |
Paranna jäähdytyksen tasaisuutta; tasapainojuoksijoita |
|
Altaan jälkiä |
Huono portin sijainti tai riittämätön pakkaus |
Siirrä portti paksuun osaan; lisää pakkausaikaa |
|
Portin jäänne liian korkealla |
Portin suunnittelu virheellinen |
Vaihda venttiiliporttiin tai sukellusveneporttiin |
|
Kiinni ytimeen |
Riittämätön veto tai ilmanpoistohäiriö |
Lisää vetoa; puhtaat ilmaurat |
|
Polttojälkiä |
Riittämätön tuuletus |
Syvennä tuuletusaukkoja materiaalirajojen sisällä |
Challenge: Asiakas tarvitsi 48-onteloisen muotin 150 ml:n jogurttikupeille (PP, seinämän paksuus 0,45 mm, 4 sekunnin jakso, vuosittainenvaativat 20 miljoonaa osaa).
Toimenpiteet:
Tulokset:
Ohutseinämäinen pakkausmuottitekniikka edustaa ruiskumuottitekniikan huippua. Korkean kavitaation, sekuntia pienempien syklien ja nollavikatuotannon vaatimukset ajavat muotin suunnittelun kaikki osa-alueet äärimmilleen. Onnistuneet ohutseinäiset muotit vaativat:
Tarkkuus ontelo/ytimen työstyksessä (±0,01 mm)
Baance kuumakanavavirtauskanavissa
Tehokkuus konformisessa jäähdytyksessä
Luotettavuus poistojärjestelmissä
Materiaalien käyttäytymisen ja prosessidynamiikan ymmärtäminen
Ftai muottien valmistajat, jotka ovat valmiita investoimaan edistyneisiin suunnittelutyökaluihin ja tarkkuusvalmistukseen, ohutseinäpakkausala tarjoaa valtavia mahdollisuuksia sekä teknisten haasteiden että liiketoiminnan kasvun kannalta.
Puhelin: +86-18957424655
mobiili: +86-18957424655
Sähköposti: sale@taizhoumold.com
Osoite:No.18 Shangxian Road, Beicheng Industrial Zone, Huangyan District Taizhou City, Zhejiangin maakunta, Kiina
Copyright © 2025 Taizhou Huangyan K-Show Plastic Mold Co., Ltd. Kaikki oikeudet pidätetään.