SEURAA MEITÄ:

Uutiset

Ruiskuvaluvirheiden ja muottien välinen suhde

Johdanto

        Ruiskupuristusvirheet ovat usein turhauttavia. Kun osasta tulee nieluja, vääntymiä, palamisjälkiä tai lyhyitä laukauksia, monien tuotantojohtajien ensimmäinen reaktio on säätää koneen parametreja – lämpötilaa, painetta, ruiskutusnopeutta tai jäähdytysaikaa. Vaikka nämä säädöt joskus auttavat, perimmäinen syy on usein syvemmällä: itse homeessa.

        Kokeneena muottiteknikona olen nähnyt lukemattomia tapauksia, joissa parametrien säätämiseen kului viikkoja, mutta huomasin, että muotin suunnittelu oli todellinen syyllinen. Totuus on,hyvin suunniteltu muoti voi tuottaa laadukkaita osia jopa laajalla käsittelyikkunalla; huonosti suunniteltu muotti ei koskaan tuota tasaista laatua, olipa kone kuinka hienosäädetty tahansa.

        Tämä artikkeli keskittyy yleisten ruiskuvaluvirheiden homeisiin liittyviin syihin. Näiden suhteiden ymmärtäminen mahdollistaa muottien ja ruiskuvalajien yhteistyön tehokkaammin – ongelmat ratkaistaan ​​niiden lähteellä tilapäisten korjausten sijaan.

1. Lyhyet laukaukset (epätäydellinen täyttö)

        Miltä se näyttää: Muottipesä ei ole täysin täytetty; osien reunat puuttuvat tai pyöristetyt.

        Homeen liittyvät syyt:

  • Alimittaiset portit tai jakoputket: Rajoittavat virtausreitit lisäävät paineen alenemista estäen sulaa pääsemästä ontelon ääriin.
  • Huono portin sijainti: Portit, jotka on sijoitettu kauas ohuista osista tai pitkien virtausreittien päähän, aiheuttavat ennenaikaista jäätymistä.
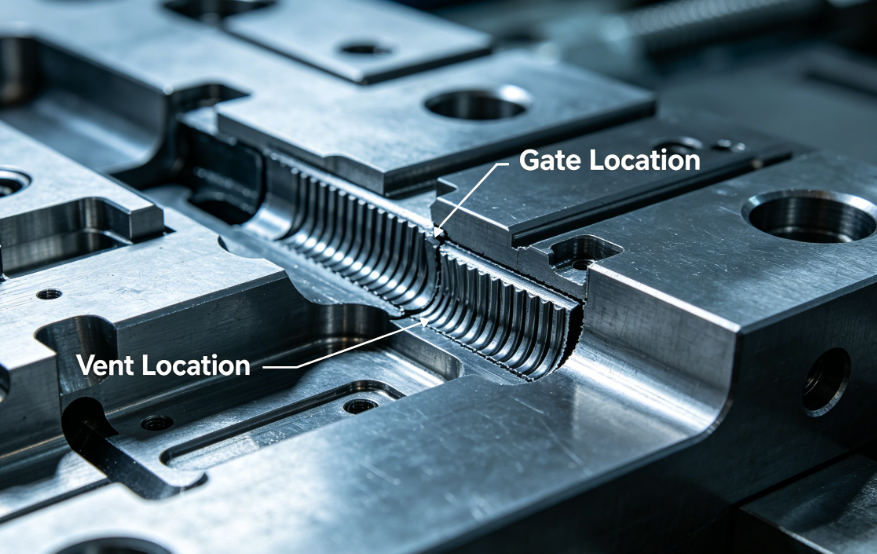
  • Riittämätön tuuletus: Loukkuun jäänyt ilma puristaa ja estää sulatteen etenemisen.
  • Ohut nimellisseinämä: Alle materiaalille suositeltavan vähimmäispaksuuden.
  • Kylmäetanat: Kylmäetanan puuttuessa jäähdytetty materiaali voi tukkia portin.

       Ratkaisut:

  • Suurenna portin ja jakoputken halkaisijaa (käytä muotin virtausanalyysiä varmistaaksesi).
  • Siirrä portit lähemmäksi vaikeasti täytettäviä alueita.
  • Lisää tai syvennä tuuletusaukkoja (tyypillinen syvyys: 0,02–0,05 mm materiaalista riippuen).
  • Tarkista seinän paksuus tuotesuunnittelijan kanssa.
  • Lisää kylmiä etanan kuoppia juoksujen päihin ja vastakkaisiin portteihin.

2. Altaan jäljet

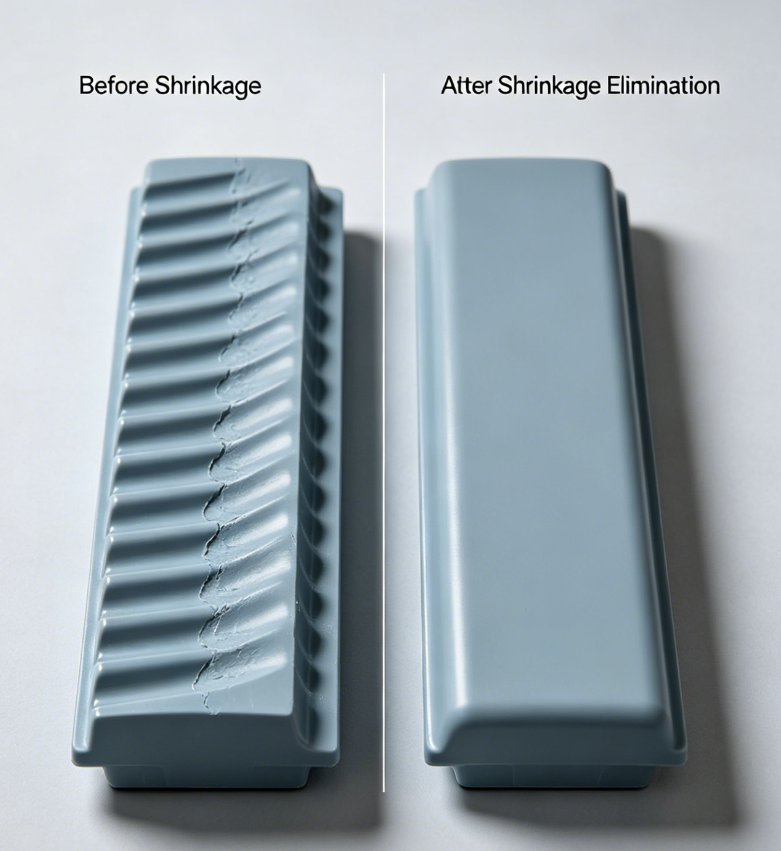
        Miltä se näyttää: Pinnan painaumat, tyypillisesti paksujen kylkiluiden tai ulokkeiden yläpuolella.

        Homeen liittyvät syyt:

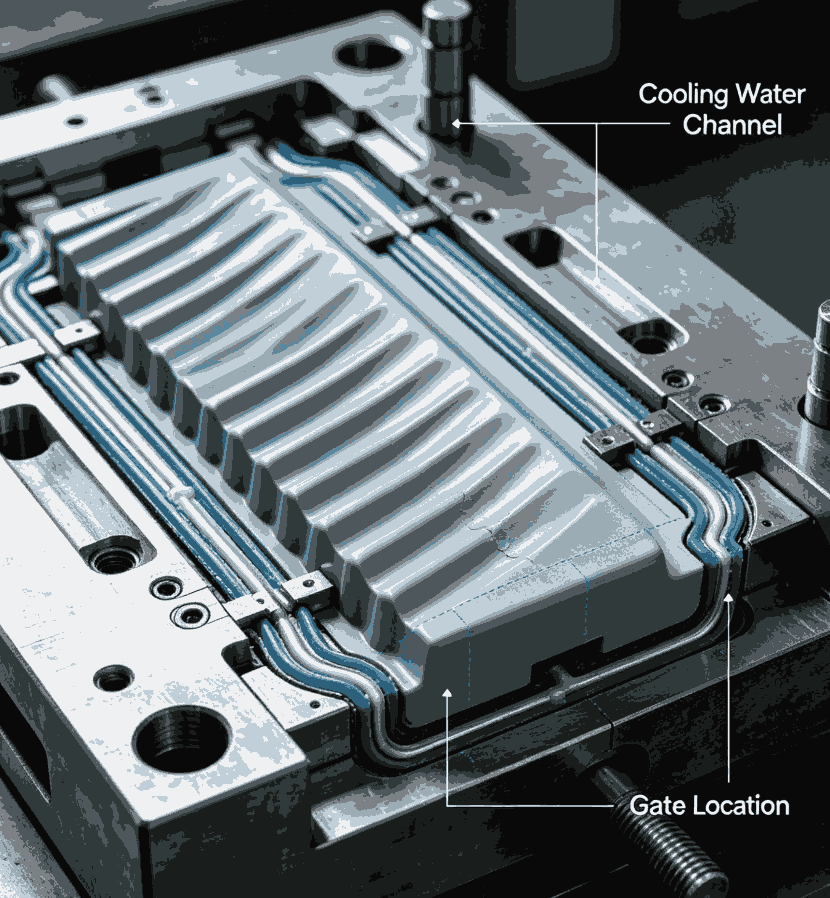
  • Riittämätön jäähdytys paksuissa osissa:Riittämätön jäähdytyskanavan sijoitus mahdollistaa ydinmateriaalin kutistumisen enemmän kuin ihon.
  • Alamittaiset portit:Oven ennenaikainen jäätyminen estää tiivistepainetta pääsemästä paksuun osaan.
  • Huono portin sijainti:Portti liian kaukana paksusta alueesta tarkoittaa, että tiivistyspaine häviää ennen kuin se saavutetaan.
  • Rivan/pohjan paksuussuhteen säädön puute:Rivan paksuus yli 60 % nimellisseinämästä.

        Ratkaisut:

  • Sijoita jäähdytyskanavat lähemmäksi paksuja osia; harkitse ohjauslevyjä tai kuplimia.
  • Suurenna porttia tai vaihda suurempaan porttityyppiin (puhallinportti, tunneliportti).
  • Siirrä portti lähelle paksua osaa.
  • Pienennä rivan paksuus 40–60 %:iin nimellisseinämästä (suunnittelumuutos, mutta muotin on mukauduttava).

3. Vääntyminen (osan vääristyminen)

        Miltä se näyttää:Osa on vääntynyt, taipunut tai epätasainen poiston jälkeen.

        Homeen liittyvät syyt:

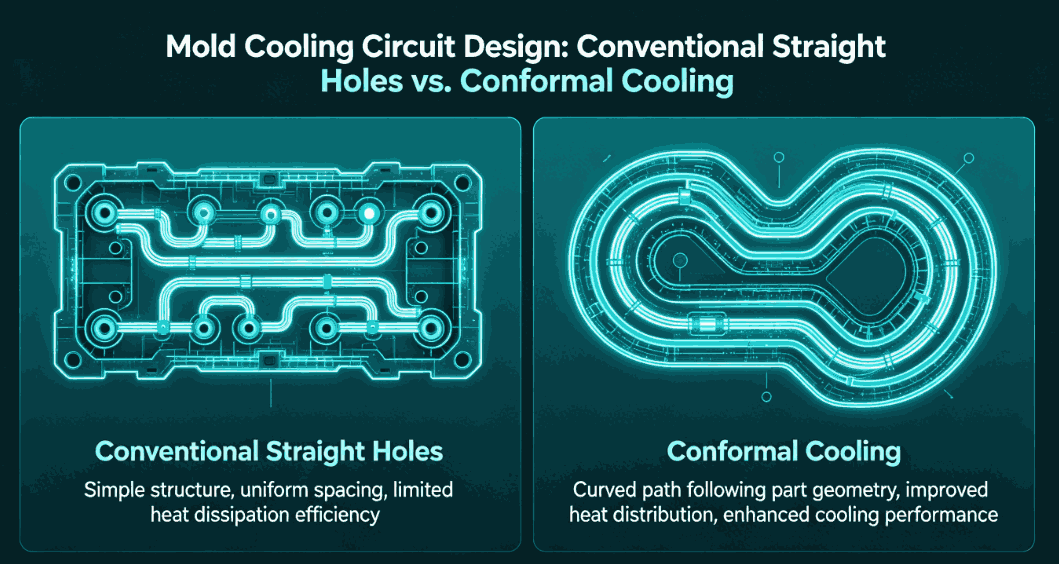
  • Epätasainen jäähdytys:Erot muotin lämpötilassa ontelon poikki aiheuttavat eroavaa kutistumista.
  • Virheellinen poistosuunnittelu:Ejektoritapit työntyvät epätasaisesti tai ohuissa osissa.
  • Epätasapainoinen juoksujärjestelmä:Monionteloisissa muoteissa epätasainen täyttö johtaa erilaisiin jäännösjännityksiin.
  • Riittämätön vetokulma:Suuret poistovoimat vääristävät osaa.
  • Portin aiheuttama suunta:Ohuisiin osiin tai osan keskelle sijoitetut portit aiheuttavat molekyyliorientaatiota, joka vääntyy jäähtyessään.

        Ratkaisut:

  • Optimoi jäähdytyspiirin asettelu: käytä mukautuvaa jäähdytystä monimutkaisiin geometrioihin.
  • Tasapainon ejektorin tapin sijoitus; käytä suurempia tai useampia tappeja ohuissa osissa.
  • Suunnittele luonnollisesti tasapainotetut juoksijat (sama virtauspituus jokaiseen onteloon).
  • Lisää vetokulmaa (1–2° useimmille materiaaleille, 3–5° teksturoideille pinnoille).
  • Sijoita portit paksuihin osiin tai käytä useita portteja.


4. Palojäljet ​​/ dielektrinen lämmitys

        Miltä se näyttää:Ruskeat tai mustat polttojäljet, yleensä virtauksen lopussa tai syvissä kylkiluissa.

        Homeen liittyvät syyt:

  • Riittämätön tuuletus:Sokeisiin taskuihin tai virtausrintamiin jäänyt ilma puristuu kokoon ja lämpenee, mikä heikentää polymeeriä.
  • Tuuletusaukot liian matalat tai tukossa:Kaasu ei pääse karkaamaan tarpeeksi nopeasti.
  • Huono jakolinjan tuuletusaukon suunnittelu:Tuuletusaukot eivät sijaitse viimeisessä täyttökohdassa.

        Ratkaisut:

  • Lisää tuuletusaukot kaikkiin virtausreitin päätepisteisiin ja syviin ripapohjaan.
  • Käytä materiaalille sopivia tuuletussyvyyttä (esim. 0,02 mm PP:lle, 0,01 mm PC:lle).
  • Harkitse huokoisten (sintrattujen) teräsosien käyttöä äärimmäisiin tuuletustarpeisiin.
  • Lisää ejektorin tapit ilmanpoistourilla.

5. Salama (purset)

        Miltä se näyttää:Ohenna ylimääräistä muovia jakolinjassa, ejektorin tappien rei'issä tai liukusäätimissä.

       Homeen liittyvät syyt:

  • Riittämätön puristusvoimakkuus projisoidulle alueelle: Muotti on liian suuri koneelle, mutta itse muotti voi olla syynä, jos jakolinjan eheys on huono.
  • Kulunut tai vaurioitunut jakolinja: Aiempi vaurio tai kuluminen mahdollistaa muovin karkaamisen.
  • Riittämätön muotin jäykkyys: Muottilevyt taipuvat ruiskutuspaineen alaisena ja aukot avautuvat.
  • Väärä tuuletussyvyys: Liian syvät tuuletusaukot toimivat salamakanavina.
  • Liukusäätimien tai sisäosien huono asennus: Aukot sulkupinnoissa.

       Ratkaisut:

  • Korjaa tai leikkaa leikkausviivapintoja.
  • Lisää tukipilarit onkalolevyn taakse joustamisen estämiseksi. Varmista, että tuuletusaukot on leikattu oikeaan syvyyteen (yleensä 0,02–0,05 mm, jota seuraa 0,5–1,0 mm kohouma).
  • Koneista sulkupinnat uudelleen oikeilla kulmilla ja sovituksilla.

6. Hitsauslinjat (neulotut linjat)

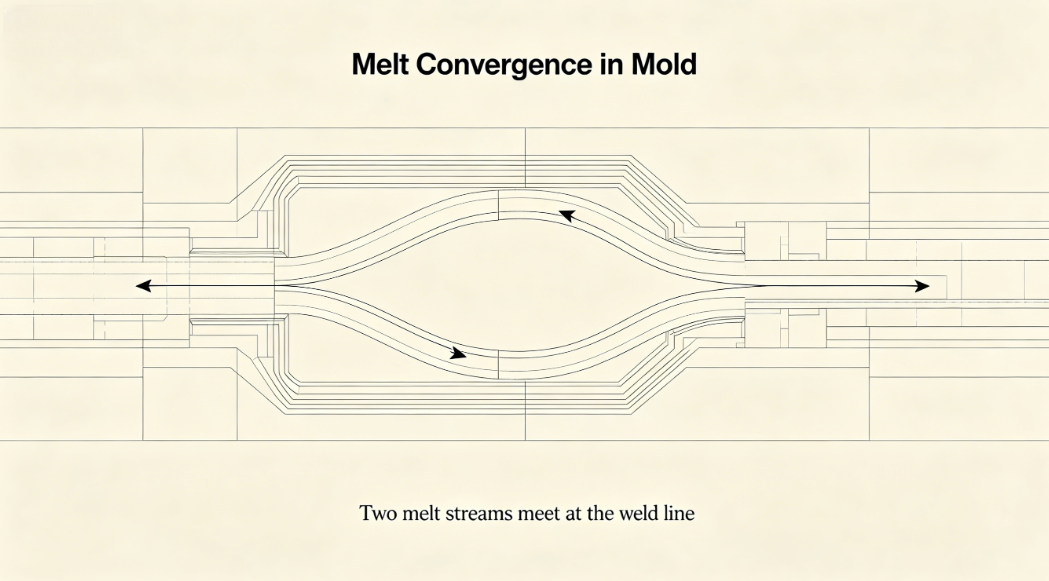
        Miltä se näyttää:Näkyvät viivat, joissa kaksi virtausrintamaa kohtaavat; siihen liittyy usein heikkoutta.

       Homeen liittyvät syyt:

  • Useat portit aiheuttavat virtausrintamien lähentymisen:Luontainen moniporttimalleille.
  • Esteet ontelossa:Sydämet, insertit tai rivat, jotka jakavat virtauksen.
  • Kylmäsulatusrintamat:Huono portin suunnittelu tai kylmät etanan kaivot riittämättömät.
  • Riittämätön tuuletus hitsauslinjan sijainnissa:Loukkuun jäänyt ilma estää molekyylien sotkeutumisen.

        Ratkaisut:

  • Siirrä portit siirtääksesi hitsauslinjat ei-kriittisiin alueisiin.
  • Suurenna portin kokoa tai vaihda toiseen porttityyppiin (esim. tuuletinporttiin).
  • Lisää ilmanpoistotasku hitsauslinjan kohtaan.
  • Käytä kuumakanavaa, jossa on peräkkäinen venttiiliportti hitsauslinjojen poistamiseksi.

7. Pintavirheet: virtausjäljet, halkeama ja samea

        Miltä ne näyttävät:Raidat, aaltoilevat kuviot tai himmeät alueet osan pinnalla.

       Homeen liittyvät syyt:

  • Huono portin suunnittelu:Liian pienet tai väärin sijoitetut portit aiheuttavat suihkua tai epäröintiä.
  • Terävät kulmat tai äkilliset seinämän paksuuden muutokset:Aiheuttaa virtauksen epävakautta.
  • Kylmä muotin pinta:Huono jäähdytyspiirin suunnittelu johtaa kylmiin kohtiin, jotka jäähdyttävät sulatteen ennenaikaisesti.
  • Likaantunut tai karkea ontelon pinta:Aiheuttaa halkeamia ja huonoa kiiltoa.

        Ratkaisut:

  • Käytä suurempaa porttia tai porttimallia, joka edistää asteittaista laajenemista (tuuletinportti, kalvoportti).
  • Tasaiset siirtymät onkalossa (kaikkien terävien kulmien säde).
  • Optimoi jäähdytyksen tasaisuus.
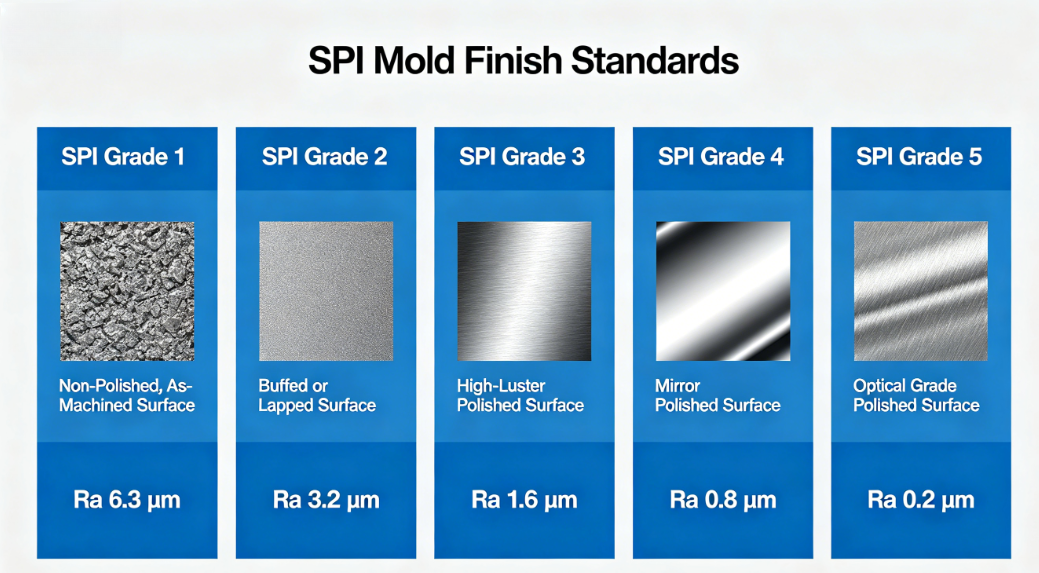
  • Kiillota kaviteetin pinta haluttuun pintaan (peilikiillotus kiiltävälle osalle).

8. Ejektoritappien merkit / työntömerkit

        Miltä se näyttää:Kohonneita tai painuneita jälkiä, joissa ejektorin tapit koskettavat osaa.

        Homeen liittyvät syyt:

  • Riittämätön luonnos:Suuri poistovoima keskittyy tappien kärkiin.
  • Liian vähän tai huonosti sijoitettuja ejektorin tappeja:Epätasainen poisto.
  • Liian pieni tapin halkaisija:Korkea stressipitoisuus.
  • Ejektoritapin palautusongelmat:Tappia ei ole vedetty kokonaan sisään ennen seuraavaa sykliä.

         Ratkaisut:

  • Lisää vetokulmaa.
  • Lisää enemmän ejektorin tappeja tai käytä suurempia halkaisijoita.
  • Aseta tapit ulokkeille, ulokkeille tai muille ei-kosmeettisille pinnoille.
  • Varmista, että ejektorin palautusjärjestelmä (jouset tai plusnastat) on oikea.

Tapaustutkimus: viasta ratkaisuun

        Asiakas, joka valmisti 32-onteloisen kynän piippumuotin, ilmoitti pysyvistä vääntymis- ja uppojälkistä klipsien kiinnitysalueella. Kahden viikon koneparametrien säädön jälkeen ilman parannuksia, teimme muottitarkistuksen.

        Havainnot:

  • Jäähdytyskanavat olivat kaukana paksusta klipsipomosta.
  • Portti sijaitsi vastakkaisessa päässä, mikä aiheutti painehäviön.
  • Ejektoritapit olivat jakautuneet epätasaisesti.

       Toimenpiteet:

  • Jäähdytyspiiriin lisätty välilevy pomon lähelle.
  • Siirrettiin portti lähemmäksi pomoaluetta.
  • Lisätty kaksi ylimääräistä ejektorin tappia.

        Tulokset:

        Vääntymistä vähennetty 80 %; pesuallasjäljet ​​poistettu. Tuotantoromuaste laski 12 prosentista 2 prosenttiin.

Johtopäätös

        Ruiskuvaluvirheiden ja muotin välinen suhde on suora ja usein hallitseva. Vaikka prosessiparametrit voivat joskus kompensoida pieniä muotti-ongelmia, perusratkaisu on hyvä muotin suunnittelu – oikea portti, tasapainotettu jäähdytys, riittävä tuuletus, vankka poisto ja oikeat vetokulmat.

        Muotinvalmistajana vastuumme ulottuu muuhunkin kuin koneeseen sopivan muotin toimittamiseen. Meidän on suunniteltava muotit, jotka ovat anteeksiantavia, kestäviä ja optimoitu tietylle materiaalille ja osan geometrialle. Ruiskuvalukoneille näiden muottiin liittyvien syiden ymmärtäminen mahdollistaa tehokkaamman vianetsinnän ja paremman yhteydenpidon muottien toimittajien kanssa.

        Kun kohtaat jatkuvan vian, ennen kuin kosket koneen säätimiin, kysy: Voiko homeen syy olla?


Aiheeseen liittyviä uutisia
Jätä minulle viesti
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön. Tietosuojakäytäntö
HylätäHyväksyä