SEURAA MEITÄ:

Uutiset

Suurionteloiset, nopeat korkkimuotit: puristusmuovaus vs. ruiskupuristus

Johdanto
Pullonkorkit ovat yksi volyymiltaan suurimmista muovituotteista maailmassa. Yksi juoma- tai vesimerkki voi kuluttaa miljoonia korkkeja päivässä. Vastatakseen tähän tarpeeseen muotti- ja prosessiteknologiat ovat kehittyneet tuottamaan korkkeja alle 4 sekunnin jaksoissa, joissa on 48, 64 tai jopa 96 onteloa muottia kohden. Kaksi hallitsevaa teknologiaa kilpailee tällä alalla: puristusmuovaus ja ruiskuvalu. Jokaisella on vahvuutensa, ja niiden ymmärtäminen on kriittistä kaikille suljinteollisuutta palveleville muottivalmistajille.
Muottiteknikkona, jolla on vuosikymmenten kokemus korkeakavitaatiopakkausmuoteista, opastan sinut läpi molempien menetelmien tekniset vivahteet ja keskityn sitten ruiskuvalutekniikoihin, jotka mahdollistavat nopean ja suuren onkalon korkkituotannon – kuumakanavaventtiilin portin ohjaus, nopea poisto ja jäähdytyksen optimointi – lopuksi real-w-d-kotelon tutkimuksella.
1. Puristusmuovaus vs. korkkien ruiskuvalu
Puristusmuovausprosessi:
Esipunnittu sula muovinen aihio (yleensä PP tai HDPE) pudotetaan avoimeen muottipesään. Muotti sulkeutuu ja puristaa materiaalin korkin muotoon. Lyhyen jäähdytysajan jälkeen korkki työntyy ulos. Tämä prosessi on jatkuva ja pyörivä: useat karusellin muotit avautuvat ja sulkeutuvat peräkkäin.
Ruiskuvaluprosessi:
Sula muovi ruiskutetaan korkeassa paineessa suljettuun muottipesään thrvaikka kuumakanavajärjestelmä. Pakkaamisen ja jäähdytyksen jälkeen muotti avautuu ja korkit työntyvät ulos. Muotissa voi olla 32, 48, 64 tai enemmän onteloita.

Ominaisuus
Puristusmuovaus
Ruiskuvalu
Pyöräilyaika
2-4 sekuntia (erittäin nopea)
4-8 sekuntia (riippuu kavitaatiosta)
Kavitaatio
Rajoittamaton (pyörivä)
Rajoitettu koneen puristimen vetoisuuden ja levyn koon mukaan
Kannen suunnittelun joustavuus
Rajoitettu (symmetrinen, yksinkertaiset muodot)
Korkeat (alaleikkaukset, elävät saranat, vuoraukset)
Painon johdonmukaisuus
Erinomainen (±0,3 %)
Hyvä (±1%) venttiiliportin ohjauksella
Ensimmäinen työkaluinvestointi
Erittäin korkea (kiertopuristin)
Matala kohtalaista kavitaatiota varten
Materiaalijätteet
Minimi (ei juoksijaa)
Voi olla nolla kuumajuoksulla
Paras sovellus
Yksinkertaiset, suurimääräiset vesi-/CSD-korkit
Monimutkaiset korkit, joissa vuoraukset, peukaloinninestonauhat

Tuomio:Erittäin suuritilavuuksisissa, hyvin yksinkertaisissa korkissa (esim. 28 mm vesikorkeissa) puristusmuovaus on hallitseva. Mutta useimmille korkille, jotka vaativat tarkkuutta, peukaloinnin estäviä renkaita, vuorauksen integrointia tai monimutkaista geometriaa, ruiskupuristus korkeakavitaatiomuotilla on suositeltava valinta.

2. Hot Runner Valve Gate Control korkkimuotteissa

Korkeakavitaatiokorkisissa ruiskumuoteissa kuuma juoksija on sydän. Perinteiset avoimet portit jättävät portin jälkiä, joka voi naarmuuntua tai vuotaa. Venttiiliportit ovat välttämättömiä useimmille juomakorkeille.

Kuinka venttiiliportit toimivat:

Pneumaattisesti tai hydraulisesti toimiva tappi liikkuu eteenpäin sulkeakseen portin, kun onkalo on täytetty ja pakattu. Tämä leikkaa sulatteen pois siististi, jättäen jäljen vain vähän.

Keskeiset vaatimukset korkeakavitaatiomuoteille:


  • Peräkkäinen venttiiliportti:Muoteissa, joissa on 48 onteloa tai enemmän, kaikkien porttien samanaikainen avaaminen luo epätasapainoisen täytön imusarjan paineen jakautumisen vuoksi. Jaksottainen avaaminen (vyöhykkeiden mukaan) tasapainottaa virtausta ja vähentää painepiikkejä.
  • Pin kärjen muotoilu:Venttiilin tapin kärjen geometria (tasainen, kartiomainen tai pallomainen) vaikuttaa portin merkin kokoon ja tiivistyksen luotettavuuteen. Hiilihappopitoisten virvoitusjuomien (CSD) korkkien, joiden on kestettävä painetta, täydellisesti tiivistetty portti on kriittinen.
  • Kulutuskestävyys:Venttiilien tapit ja holkit kokevat miljoonia jaksoja. Niiden on oltava valmistettu kulutusta kestävistä materiaaleista (esim. volframikarbidilla päällystetystä ruostumattomasta teräksestä) ja niillä on oltava tarkka välys (0,01–0,02 mm).
  • Tlämpötilan säätö:Jokaisessa suuttimessa on oltava erillinen termopari ja lämmitin jäätymisen tai sulan hajoamisen estämiseksi.

Vinkki: Sisävuorilla varustetuissa korkissa (esim. mehukorkkien happisulkutiivisteet) venttiililuukut sijoitetaan usein korkin onteloon (alaporttiin) jäänteen piilottamiseksi.

3. Nopea poisto: mekaaninen vs. pneumaattinen

4 sekunnin jaksossa irrottamisen on oltava nopeaa ja ehdottoman luotettavaa. Kansimuoteissa käytetään kahta päämenetelmää:

Mekaaninen poisto (irrotuslevy):

Jousikuormitteinen kuorintalevy ympäröi ydintä. Kun muotti avautuu, irrotuslevy työnnetään eteenpäin suhteessa ytimeen, jolloin korkki irtoaa. Tämä on yksinkertainen ja kestävä, mutta paluuisku lisää sekunnin murto-osan.

Pneumaattinen poisto (ilmapuhallus):

Paineilma (3–6 bar) ohjataan sydämen läpi puhaltaen korkin irti. Tämä on erittäin nopea ja hellävarainen, mutta vaatii täydellisen sydämen tiivistyksen ja voi olla meluisa.

Tyypillinen käytäntö korkeakavitaatiomuoteille:

Yhdistä lyhyt kuorintalevyn liike (2–3 mm) nostaaksesi korkki irti ytimestä, mitä seuraa ilmapuhallus työntämään se pois. Irrotuslevy varmistaa, että korkki irtoaa tasaisesti ytimestä, kun taas ilma viimeistelee poiston koskettamatta korkin tiivistepintaa.

Poistoaika:Poistoiskun on tapahduttava sen jälkeen, kun muotti on täysin auki, jotta vältetään törmäys kiinteään puoliskoon. Edistyneet muotit käyttävät nokkakäyttöisiä tai servokäyttöisiä kuorintalevyjä tarkan ajoituksen saavuttamiseksi.

4. Korkkimuottien jäähdytyksen optimointi

Jäähdytys kuluttaa 60–80 % kiertoajasta. Korkeakavitaatiomuoteissa tehokas jäähdytys on avain alle 5 sekunnin jaksojen saavuttamiseen.

Ytimen jäähdytys:Ydintappi on yleensä kuumin osa. Perinteiset suorat jäähdytyskanavat sydämessä ovat tehottomia.

Parempia menetelmiä ovat mm:Bubblers (pyörivät putken sisäosat): Jäähdytysneste virtaa alas pientä putkea pitkin ytimen pohjalle ja palaa renkaan läpi poistaen lämpöä.

Spiraaliset jäähdytysosat:Kierreura on koneistettu ytimeen, mikä luo spiraalisen virtausreitin maksimaalista pintakosketusta varten.

Konformaalinen jäähdytys (3D-painetut insertit): Monimutkaisille ytimille lisäainevalmisteiset lisäosat, joissa on konformiset kanavat, voivat lyhentää jäähdytysaikaa 30–40 %.

Ontelojäähdytys:Ontelopuolikas tarvitsee myös aggressiivista jäähdytystä. Käytä kuplia tai suoria kanavia mahdollisimman lähellä ontelon pintaa (etäisyys 1,5–2,5 mm).

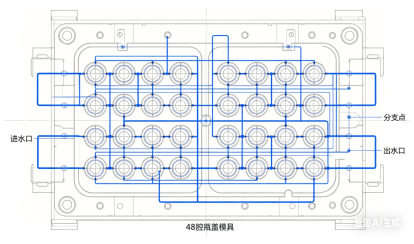
Jäähdytysnesteen virtaus:Varmista turbulenttinen virtaus (Reynoldsin luku > 5 000) kaikissa kanavissa. Laske painehäviö; 48-onteloinen muotti saattaa vaatia useita jäähdytyspiirejä rinnakkain korkean virtausnopeuden ylläpitämiseksi.

Jäähdytyspiirin erotus:Korkeille lippaille (esim. urheilulippiksille) erilliset piirit ytimen ylä- ja alaosille voivat poistaa soikeaisuuden.


5. Tapaustutkimus: 48-onteloinen hiilihapotettu virvoitusjuomakorkin muotti

Haaste:Suuri juomavalmistaja tarvitsi muotin 28 mm:n PCO 1881 CSD -korkille (hiilihapotetut virvoitusjuomat). Tavoitesykli: 4,2 sekuntia. Vuotuinen määrä: 80 miljoonaa korkkia. Materiaali: PP + 5% antistaattinen aine.

Suunnittelutapa:


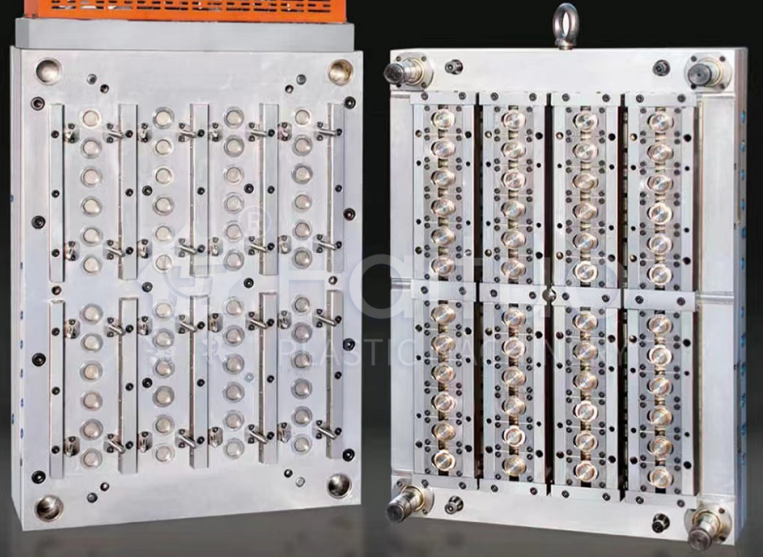
  • Kavitaatio:48 onteloa järjestettynä 6×8-asetelmaan. Muotin pohja: luja teräs (1.2738), jossa tukipilarit jokaisen ontelon alla estämään levyn taipumista.
  • Kuuma juoksija:48 venttiiliportin suutinta, vyöhykejärjestetty aukko (3 vyöhykettä 16 ontelolla). Jakotukin virtauskanavat tietokoneella tasapainotettuina 2 %:n poikkeaman sisällä.
  • Jäähdytys:Ydintapeissa käytettiin spiraalisia jäähdytysosia (kupariseosta) nopeaan lämmönpoistoon. Onkalon puolella käytetyt kuplijät. Jokaisella ontelolla oli oma itsenäinen jäähdytyspiiri tasaisuuden varmistamiseksi.
  • Poisto:Kuorituslevy 0,5 mm alkuiskulla + ajastettu ilmapuhallus (4 bar). Ejektoripalautusjouset on suunniteltu 5 miljoonalle jaksolle.
  • Materiaalit:Ydinnastat: H13 nitrattu 65 HRC:n pintakovuuteen; Kaviteetit: ruostumaton S136 hiiltyneen kaasun korroosionkestävyyteen.


Tulokset kokeilun jälkeen:

  • Saavutettu kiertoaika:4,0 sekuntia (parempi kuin tavoite)
  • Kansien painon vaihtelu:±0,2 %
  • Portin jäännös:alle 0,05 mm, ei vuotoja painetestissä (korkit pidettiin 4 bar CO₂)
  • Jäähdytysaika:1,9 sekuntia (45 % kokonaissyklistä) Muotti tuotti 5 miljoonaa korkkia ennen ensimmäistä suunniteltua ennaltaehkäisevää huoltoa

Oppitunnit:Avainasemassa oli spiraalijäähdytyksen ja peräkkäisten venttiiliporttien yhdistelmä. Asiakas tilasi myöhemmin toisen samanlaisen muotin, ja molemmat toimivat rinnakkain kahdella koneella, jotka tuottavat yhteensä 2 500 korkkia minuutissa.

6. Huoltonäkökohdat korkeakavitaatiomuottien osalta

Suurella kavitaatiolla toimivat muotit vaativat tiukkaa huoltoa:

  • Venttiilitapin puhdistus:500 000 jakson välein venttiilin tapit ja holkit on puhdistettava hiilikertymistä. Käytä pehmeää messinkiharjaa ja liuotinta.
  • Jäähdytyskanavan kalkinpoisto:Kalkkikertymä vähentää jäähdytystehoa. Suorita kemiallinen kalkinpoisto 1 miljoonan syklin välein.
  • Ejektorijärjestelmän voitelu:Irrotuslevyn ohjaimet ja ilmaventtiilit tarvitsevat säännöllistä voitelua ja tiivisteiden vaihtoa.
  • Kuumakanavalämmittimen tarkistus:Mittaa jokaisen lämmittimen vastus jokaisella muotin vedolla.
  • Ennaltaehkäisevä aikataulu:Vaihda 3 miljoonan jakson jälkeen kaikki kuluvat osat (venttiilitapit, holkit, jouset).

Johtopäätös

Suurionteloiset, nopeat korkkimuotit ovat tekniikan ihmeitä, jotka ylittävät ruiskupuristuksen rajoja. Se, valitsetko kompression vai ruiskutuksen, riippuu tilavuudestasi, korkin monimutkaisuudesta ja investointikapasiteetista. Ruiskupuristettujen korkkien menestys piilee kolmessa pilarissa:

  • Venttiilin portin kuumakanavatperäkkäisellä ohjauksella ja kulutusta kestävillä materiaaleilla.
  • Nopea heittoyhdistämällä irrotuslevyn ja ilmapuhalluksen.
  • Optimoitu jäähdytyskäyttämällä kuplimia, spiraalisisäkkeitä tai muotoiltuja malleja.

48-onteloinen CSD-kantumuottikotelo osoittaa, että kunnollisella suunnittelulla ja tarkalla valmistuksella ruiskuvalu voi kilpailla puristusmuovauksen nopeudella ja tarjoaa paljon suuremman suunnittelun joustavuuden.

Muotinvalmistajana näiden tekniikoiden hallitseminen avaa ovet suurten volyymien sulkemismarkkinoille, joka on yksi alamme vaativimmista mutta palkitsevimmista segmenteistä.

Aiheeseen liittyviä uutisia
Jätä minulle viesti
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön. Tietosuojakäytäntö
HylätäHyväksyä