SEURAA MEITÄ:

Uutiset

KSHOW tutkii tarkkuusruiskutusmuotteja uusien energia-ajoneuvojen osiin

englanninkielinen VERSIO

KSHOW:n vastaus NEV-komponenttien muovauksen nouseviin tarkkuusvaatimuksiin

Toimialan konteksti: NEV-puomi muuttaa muottien valmistuksen

Globaalit uusien energiaajoneuvojen (NEV) markkinat jatkavat vahvaa kasvuaan. mukaanKansainvälinen energiajärjestö IEA, maailmanlaajuinen sähköautojen myynti ylitti18 miljoonaa yksikköä vuoden 2026 ensimmäisellä puoliskolla Kiinan osuus yli60 % kokonaismäärästä. Tämä aalto tuo muutospainetta ruiskumuottiteollisuuteen – NEV-komponentit vaativat tiukempia toleransseja,kevyempiä materiaaleja, ja yhä enemmänmonimutkaiset geometriat jotka haastavat perinteiset muotinvalmistusparadigmat.


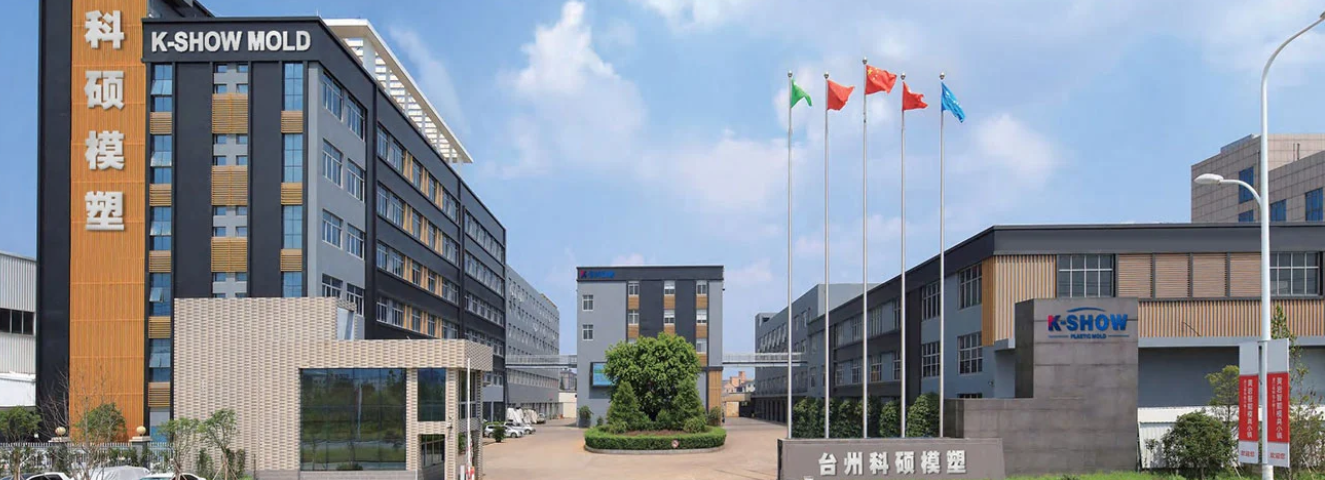
KSHOW, joka toimii nimelläTaizhou Huangyan K-Show Plastic Mold Co., Ltd., on upotettu Kiinan "Mold Capital" Huangyan vartenyli 20 vuotta, jolla on kokemustaYli 30 000 muottisarjaa toimitettu kohtaan100+ maata. SertifioitunaKansallinen korkean teknologian yritys pitämälläISO 9001 jaIATF 16949 autojen laatusertifikaatit ja omistaminen100+ keksintöpatenttia, yritys on kehittynyt tasaisesti perinteisestä muottien valmistuksesta erikoistuneeksi toimittajaksiautoluokan tarkkuustyökalut, mukaan lukien akkujärjestelmän kotelot, rakenteelliset kiinnikkeet ja toiminnalliset sisäverhoilut. Tiedustelut KSHOW:iin osoitteessamyynti@kshowmould.com tai kauttaWhatsApp: +86-18957424655.

Tärkeimmät tekniset haasteet NEV-komponenttien muovauksessa

Materiaalien yhteensopivuus ja lämmönhallinta

NEV:t omaksuvat yhä enemmäntekniset kestomuovit kutenPA66-GF35, PPS-GF40, jaPBT-GF30 saavuttaa painonpudotus säilyttäen samalla rakenteellinen eheys. Nämä materiaalit asettavat selkeitä haasteita:

Korkeat sulamislämpötilat

 (280–340 °C) vaativat muotit, joilla on erinomainen lämmönkestävyys

Vahvike lasikuitua

 nopeuttaa perinteisten työkaluterästen kulumista

Kapeat käsittelyikkunat

 vaativat tarkkaa lämpötilan säätöä useissa onteloissa

Mittatarkkuus mittakaavassa

Akkumoduulien rungot ja jäähdytyslevyt ulottuvat usein päällekkäin600-1200 mm tasaisuustoleranssit yhtä tiukat kuin±0,05 mm koko pinnalla. Tämä saavutetaan tuotantomäärillä200 000+ yksikköä vuodessa vaatii edistyneitämuotin virtauksen simulointi, mukautuva jäähdytyskanavan muotoilu, jareaaliaikainen onkalopaineen seuranta.

Kiertoajan optimointi

Osakohtaisen kustannuspaineen kasvaessa muottisyklin kestosta tulee ratkaiseva tekijä. Keskikokoisille ja suurille NEV-komponenteille, mikä lyhentää syklin aikaa alkaen45 sekunnista 35 sekuntiin — a22% parannus - voi säästää suunnilleen180 000 dollaria vuodessa tuotantosolua kohti tyypillisellä Tier-1-toimittajalla.

KSHOW-tapaustutkimus: Korkean tarkkuuden akkumoduulin päätylevymuotti

Projektin tausta

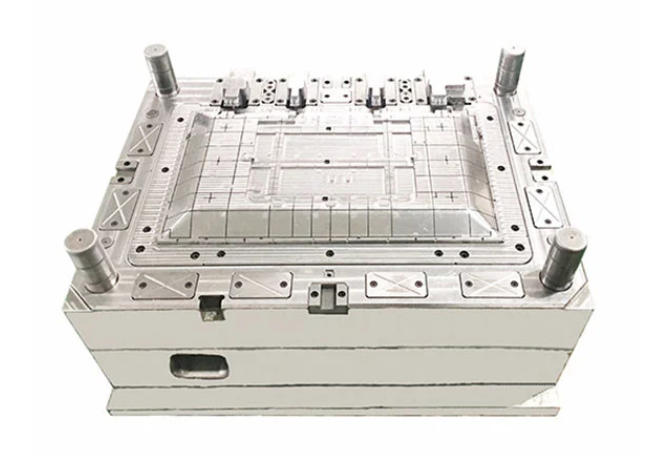
Vuoden 2025 kolmannella neljänneksellä KSHOW toteutti projektin kotimaiselle NEV-akkujen valmistajalle, joka vaatii4-onteloinen kuumakanavaruiskumuotti akkumoduulien päätylevyille. Osageometria vaati:

Vaatimus

Erittely

Osan mitat

320 × 180 × 45 mm

Materiaali

PA66-GF35 (paloa hidastava V-0)

Tasaisuuden sietokyky

±0,03 mm jakoviivan poikki

Onkalon painon vaihtelu

≤ 0,8 %

Tavoitesykliaika

≤ 32 sekuntia

Vuotuinen tuotantomäärä

480 000 osaa

Tekninen lähestymistapa

KSHOW:n suunnittelutiimi toteutti seuraavat ratkaisut:

1. Muottivirtausanalyysi: JohtettuMoldex3D simulointi kolmen iteroinnin aikana, portin sijainnin optimointi hitsauslinjan muodostumisen minimoimiseksi rakenteellisesti kriittisillä vyöhykkeillä.

2. Konformaalinen jäähdytys: otettu käyttöön3D-painetut jäähdytysosat (maraging-teräs, suora metallilasersintraus) tasaisen ontelon pintalämpötilan saavuttamiseksi±3 °C, vähentää syklin aikaa18 % verrattuna tavanomaisiin porattuihin kanaviin.

3. Valve-Gate Hot Runner: A4-pudotuksen peräkkäinen venttiili-luukkujärjestelmä (yksi suutin per ontelo) varmisti tasapainoisen täytön. Kuumakanavan jakotukki lämpöeristettiin titaaniseoksella välikkeillä lämmön siirtymisen estämiseksi muotin pohjalle.

4. Työkaluteräksen valinta: Käytetyt ontelo- ja ydinosatASSAB 8407 Supreme ESR-luokan kuumatyöteräs, karkaistu48-50 HRC, kanssaTiAlN PVD-pinnoite parantaa kulutuskestävyyttä lasikuitua vastaan.

5. In-Mold Pressure Sensing: IntegroituKistler Type 6182C ontelopaineanturit, jotka on kytketty aCoMo-injektio prosessinvalvontajärjestelmä, joka mahdollistaa reaaliaikaisen vaihdon ohjauksen ja osittaisen laadun jäljitettävyyden.

Tulokset

Jälkeen90 päivää suunnittelun aloituksestaT0 kokeilu, muotti saavutti seuraavat mittarit tuotannon validoinnin aikana:

KPI

Kohde

Saavutettu

Pyöräilyaika

≤ 32 sekuntia

30,5 sekuntia

Tasaisuus (Cpk, n = 125)

≥ 1,33

1.58

Onkalon painon vaihtelu

≤ 0,8 %

0,52 %

Scrap rate (ensimmäiset 50 000 laukausta)

≤ 0,3 %

0,18 %

Työkalun kesto ensimmäiseen suureen huoltoon

500 000 laukausta

620 000 laukausta (vielä käynnissä)

Muotti on nyt tuottanut yli620 000 osaa ilman isompaa huoltoa, ylittää asiakkaan500 000 laukauksen vertailukohta kirjoittaja24 %. Asiakas ilmoitti arvion245 000 dollarin vuotuinen kustannussäästö johtuu lyhentyneestä sykliajasta ja pienemmästä romumäärästä. 


Toimialan trendit muovaavat muottien valmistusta vuoteen 2028 asti

Kevyt ja monimateriaalivalu

Pidennetty ajomatka kiihtyymetallin vaihtaminen muoviin. Aiemmin alumiiniin painevaletut komponentit, kutenmoottorin kotelot, invertterikotelot, jarakenteelliset kiinnikkeet – ovat siirtymässäkorkean suorituskyvyn kestomuovit kanssainserttilista taiylimuovaus tekniikoita. KSHOW sijoittaa a1 600 tonnin kahden laukauksen ruiskupuristin palvelemaan tätä kasvavaa kysyntää.

Digitaalinen kaksoisintegraatio

Johtavat muottien valmistajat upottavatdigitaalinen kaksoistekniikka osaksi työnkulkuaan. Muotin digitaalinen kopio – jota päivitetään jatkuvasti tuotannon reaaliaikaisilla anturitiedoilla – mahdollistaaennakoiva huoltoaikataulu japrosessiparametrien optimointi tuotantoa häiritsemättä. KSHOW on käynnistänyt pilottiohjelman integroimiseksiIoT:n reunayhdyskäytävät valittuihin tuotantomuotteihin.

Kestävä kehitys ja energiatehokkuus

Sääntelypaine ja yritysten ESG-sitoumukset lisäävät tukea tukevien muottien kysyntääkierrätetyt hartsit jaenergiaa säästävä käsittely. Pelkästään konforminen jäähdytys voi vähentää homekohtaista en

KSHOW:n strateginen etenemissuunnitelma

KSHOW toteuttaa kolmen pilarin strategiaa vahvistaakseen asemaansa NEV-toimitusketjussa:

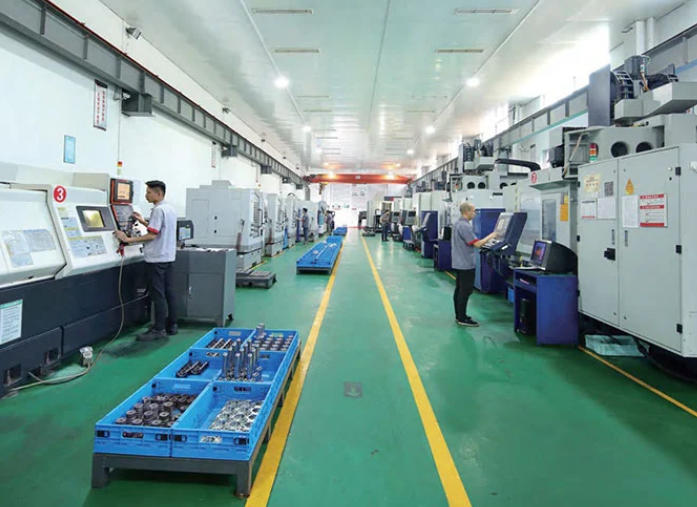
  • Kapasiteetin laajentaminenUuden käyttöönotto 2 400 m²:n tarkkuustyöpaja Huangyanissa Q4 2026 mennessä, varustettu5-akseliset CNC-työstökeskukset (DMG MORI DMU 65 monoBLOCK) janopea grafiitti-EDM(GF-koneistusratkaisut MUOTO P 350).

  • Lahjakkuuksien kehittäminen:Yhteistyö Taizhou Vocational College of Science & Technologyn kanssa erikoistuneen ruiskumuottitekniikan oppisopimuskoulutusohjelmassa, joka on suunnattu 10 uudelle insinöörille vuosittain.
  • Sertifikaatit:Sertifioitu jo ISO 9001 -laadunhallinnan ja IATF 16949:2016 -standardin autoteollisuuden laadunhallintajärjestelmillä, mikä takaa täydellisen kansainvälisten autoteollisuuden toimitusketjuvaatimusten noudattamisen.

Ota yhteyttä KSHOW:iin

Muottiprojektien tiedustelut, tekniset konsultaatiot tai tarjouspyynnöt:

kanava

Yksityiskohdat

Yritys

Taizhou Huangyan K-Show Plastic Mold Co., Ltd. (KSHOW)

Osoite

No.18 Shangxian Road, Beicheng Industrial Zone, Huangyan District, Taizhou City, Zhejiangin maakunta, Kiina

Puhelin / WhatsApp

+86-18957424655

Sähköposti

myynti@kshowmould.com

Verkkosivusto

www.taizhoumold.com

Kokea

20+ vuotta

Aiheeseen liittyviä uutisia
Jätä minulle viesti
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön. Tietosuojakäytäntö
HylätäHyväksyä